无锡塑料制品注塑加工行业新趋势:精密化与定制化需求持续增长
近两年,无锡及周边地区的注塑加工订单结构发生了明显变化。传统大批量、低精度的日用品订单占比下降,而来自汽车零部件、医疗器械、工业自动化设备领域的询盘持续上升。这类客户对尺寸公差、材料一致性和交付稳定性的要求,远高于普通民用塑料件。
精密注塑的核心门槛在哪里
精密化并非简单地换一台更好的注塑机。以常见的工程塑料PBT+30%玻纤为例,成型收缩率受模具温度、保压曲线和玻纤取向影响显著。一模多腔条件下,各腔之间的重量偏差若超过0.5%,装配环节就容易出现干涉。实际生产中,需要从模具流道平衡、模温分区控制、以及注塑机的重复精度三个维度同时着手。
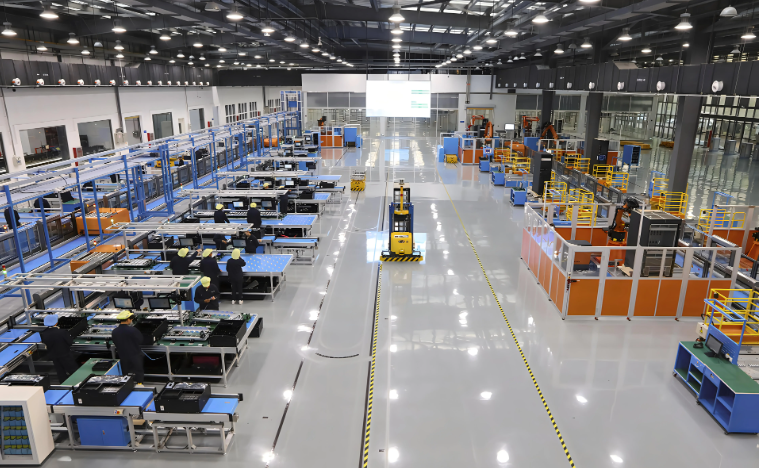
无锡市兴强塑料厂在塑料配件注塑环节采用闭环控制的伺服注塑单元,配合每批次首件全尺寸检测,将关键尺寸的CPK值稳定在1.33以上。对于工业塑料件中常见的齿轮、连接器壳体类产品,这一指标直接决定了客户产线的装配良率。
定制化需求倒逼工艺柔性
异形塑料件定制的难点在于:没有标准模架可套用,每套模具的设计逻辑都要围绕具体结构重新推演。比如某自动化设备客户需要的异形导向块,壁厚差异达6倍(最薄2mm,最厚12mm),如果浇口位置选择不当,厚壁区域缩痕和薄壁区域缺料会同时出现。
解决思路通常包括:
- 采用模流分析预判填充末端位置,优化浇口数量和位置
- 对厚壁区域局部加强冷却,缩短保压时间窗口
- 选用高流动性牌号材料,降低注射压力需求
这类定制项目从DFM评审到T1试模,周期通常压缩在15-20个工作日。包装塑料耗材类产品虽然精度要求相对宽松,但客户对跌落测试和堆码强度的验证越来越规范,材料配方的抗冲击改性比例需要根据实际载荷做调整。
数据对比:精度提升带来的实际差异
以某款工业连接器外壳为例,普通注塑与精密注塑的对比数据如下:
- 尺寸公差:普通注塑±0.15mm → 精密注塑±0.05mm
- 批次重量波动:±1.2% → ±0.3%
- 装配不良率:3.5% → 0.4%
- 模具寿命:30万模次 → 50万模次(采用S136H镜面钢)
这些数字背后是设备、模具、工艺、检测四个环节的系统性投入。无锡市兴强塑料厂围绕塑料制品加工全流程建立了从来料干燥、过程参数记录到出货抽检的可追溯体系,确保每一批工业塑料件和包装塑料耗材都能对应到具体的机台与班次。
市场对精密化和定制化的需求不会逆转。对注塑加工企业而言,与其在低端市场拼价格,不如把精力放在公差控制、材料工程和快速响应上——这三项能力,才是当下客户真正愿意买单的东西。